Plastik Çapak Nedir? Çeşitleri, Kullanım Alanları ve Seçim Rehberi
Kızmazlar Plastik28 dk okuma
İçindekiler
- Plastik çapak nedir?
- "Çapak" kelimesinin iki anlamı: kalıp çapağı ve geri dönüşüm çapağı
- Plastik çapak nasıl üretilir?
- Plastik çapak çeşitleri nelerdir?
- Renk, çapak seçimini nasıl etkiler?
- PIR ve PCR çapak arasındaki fark nedir?
- Plastik çapak nerelerde kullanılır?
- Plastik çapak kalitesini ne belirler?
- Polimere göre çapakta hangi değer ölçülür?
- Çapak teknik föyünde hangi bilgiler olmalı?
- Fabrikada yapılabilecek basit çapak testleri nelerdir?
- Plastik çapak alırken kontrol listesi
- Çapakla çalışmaya geçerken üretimde neler değişir?
- Plastik çapak fiyatını hangi etkenler belirler?
- Çapak yerine ne zaman granül tercih edilir?
- Çapak alım satımında hangi atık kodları geçer?
- Plastik çapak nasıl depolanır ve taşınır?
- Plastik çapakta en sık yapılan hatalar nelerdir?
- Kızmazlar Plastik'te hangi renklerde çapak var?
- Doğru plastik çapak nasıl seçilir?
Kısa cevap: Plastik çapak, atık plastiğin kırma makinesinde parçalanmasıyla elde edilen, henüz eritilip granüle dönüştürülmemiş düzensiz şekilli plastik parçacıktır; sektörde kırma, öğütme veya flake olarak da anılır. Aynı kelime, enjeksiyon kalıbında parçanın kenarında oluşan fazlalık (flaş) için de kullanılır; satın alınan çapak birinci anlamdadır. Çapak renge, kaynağa, temizliğe ve boyuta göre ayrılır. Kalitesini polimer saflığı, yabancı madde, toz oranı, nem ve parça boyutu belirler.
Bu rehber, çapak satın alan üretim ve satın alma sorumluları için hazırlandı. Çapak türlerini, hangi işte kullanıldığını, kaliteyi neyin belirlediğini ve teslimat kabulünde neye bakılacağını tablolar ve kontrol listesiyle anlatır.
Plastik çapak nedir?
Plastik çapak, sert plastik atığın veya üretim firesinin kırma makinesinde küçültülmesiyle oluşan, boyutu makinenin elek deliğine göre değişen düzensiz parçalardır. Çapak bir ara üründür: eritilmemiştir, bu yüzden parçaların şekli, kalınlığı ve rengi geldiği atığın izini taşır. Granül ise bu parçaların ekstrüderde eritilip süzülmesi ve kesilmesiyle elde edilen, boyutları birbirine yakın tanelerdir.
Geri dönüşüm zincirinde çapak iki yöne gider. Bir kısmı granül üreticilerine hammadde olur. Bir kısmı ise doğrudan enjeksiyon veya ekstrüzyon makinesine, çoğunlukla granül ya da bakir hammaddeyle karıştırılarak beslenir. Hangi yolun uygun olduğu çapağın temizliğine, boyut dağılımına ve üretilecek ürünün ne kadar hassas olduğuna bağlıdır.
Bakir hammadde, hiç işlenmemiş, petrokimya tesisinden çıktığı hâliyle satılan plastik granüldür. Çapak ise en az bir kez ürün hâline gelmiş, sonra kırılmış malzemedir. Bu fark, çapağın hem avantajını hem de riskini açıklar: hammadde döngüye geri döner, ama geçmişi her zaman bilinmez.
Çapak, kırma, öğütme ve flake aynı şey mi?
Pratikte büyük ölçüde aynı malzemeyi anlatırlar; fark bağlamdan ve alışkanlıktan gelir. Türkiye'deki ticarette "çapak" ile "kırma" çoğu zaman eş anlamlı kullanılır. "Öğütme" daha ince parçalar için, "flake" ise özellikle şişe gibi ince cidarlı ambalajların kırılıp yıkanmasıyla oluşan pul şeklindeki parçalar için tercih edilir. İngilizce kaynaklarda fabrika içinde kırılıp aynı üretime geri beslenen malzemeye "regrind" denir.
| Terim | Ne anlatır | Tipik kullanım yeri |
|---|---|---|
| Çapak | Kırılmış, eritilmemiş plastik parçacık (geri dönüşüm anlamı) ya da kalıp parçasındaki fazlalık (üretim anlamı) | Alım satım, fabrika içi fire yönetimi |
| Kırma | Kırma makinesinden çıkan parçacık; çapakla çoğu zaman eş anlamlı | Geri dönüşüm tesisleri, ilanlar |
| Öğütme | Daha ince boyuta indirilmiş kırma | İnce parça isteyen bazı ekstrüzyon ve karışım işleri |
| Flake | İnce cidarlı ambalajdan elde edilen, pul şeklinde, genellikle yıkanmış parçacık | Şişe geri dönüşümü |
| Regrind | Fabrika içinde kırılıp aynı üretime geri beslenen malzeme | Enjeksiyon ve şişirme atölyeleri |
| Aglomera | Film atığının ısı ve sürtünmeyle sıkıştırılarak yoğun tanelere dönüştürülmüş hâli | Film geri dönüşümü |
| Granül (regranül) | Eritilmiş, süzülmüş ve kesilmiş, boyutları birbirine yakın tane | Enjeksiyon, ekstrüzyon, şişirme |
"Çapak" kelimesinin iki anlamı: kalıp çapağı ve geri dönüşüm çapağı
Plastik sektöründe "çapak" iki ayrı şeyi anlatır ve aramalarda bu iki anlam sürekli karışır. Birincisi bir üretim kusurudur: kalıplanan parçanın kenarında istenmeden oluşan ince plastik fazlalığı. İkincisi bir hammaddedir: atık plastiğin kırılmasıyla elde edilen parçacık. TDK Güncel Türkçe Sözlük kelimeyi "metal veya toprak eşya kenarlarında bulunan pürüz" olarak tanımlar; bu tanım birinci anlama yakındır, ikinci anlam ise geri dönüşüm sektörünün kendi kullanımıdır.
Kalıp çapağı (flaş) nedir?
Kalıp çapağı, eriyik plastiğin kalıbın ayrılma çizgisinden, itici pim boşluklarından veya aşınmış yüzeylerden sızıp parça kenarında ince bir zar oluşturmasıdır; İngilizcede "flash" denir. Hatay Mustafa Kemal Üniversitesi'nde 2014'te hazırlanan bir tez çalışmasının özetine göre çapak miktarı ütüleme basıncına, kalıp sıcaklığına, ergime sıcaklığına ve enjeksiyon basıncına bağlıdır.
Bu fazlalığı gidermeye "çapak alma" denir; bıçakla, tıraşlamayla ya da sorunun kaynağında kalıp ve proses ayarıyla yapılır. Bu anlamdaki çapak bir kalite sorunudur ve arama yapan kişi genellikle nedenini veya giderme yöntemini arar. Bu rehberin konusu ikinci anlamdır; Kızmazlar Plastik'in sattığı ve satın aldığı çapak da budur.
Geri dönüşüm çapağı nedir?
Geri dönüşüm çapağı, kullanılmış ya da üretimde fire vermiş plastik parçaların kırma makinesinde küçültülmesiyle elde edilen parçacıktır. Kasa, kova, bidon, boru, kapak, kalıp yollukları ve hatalı parçalar bu yolla çapağa dönüşür. Malzeme ticari olarak alınıp satılır ve renk, kaynak, temizlik ve boyut gibi özelliklerine göre sınıflandırılır.
İki anlam nerede kesişir?
Enjeksiyon atölyesinde kesilen kalıp çapakları, yolluklar ve hatalı parçalar kırma makinesine girdiği anda ikinci anlamdaki çapağın hammaddesi olur. Resmî dil de bu kesişimi yansıtır: Atık Yönetimi Yönetmeliği'nin atık listesinde (Ek-4) 12 01 05 kodu "Plastik yongalar ve çapaklar" adını taşır ve "Metallerin ve Plastiklerin Fiziki ve Mekanik Yüzey İşlemlerinden ve Biçimlendirilmesinden Kaynaklanan Atıklar" başlığı altında yer alır.
| Ölçüt | Kalıp çapağı (flaş) | Geri dönüşüm çapağı |
|---|---|---|
| Ne olduğu | Parça kenarındaki istenmeyen ince fazlalık | Kırılmış, eritilmemiş plastik parçacık |
| Nerede oluşur | Enjeksiyon, şişirme ve döküm kalıplarında | Kırma makinesinde |
| Sektördeki yeri | Kusur, kalite sorunu | Ticari hammadde |
| Kullanılan ifade | Çapak almak, çapak temizlemek | Çapak satmak, çapak satın almak |
| Arayan kişinin niyeti | Sorunu gidermek | Hammadde tedarik etmek veya atığı satmak |
| İngilizce karşılığı | Flash | Regrind, flake |
"Çapak almak" ifadesi bile iki anlama gelir: atölyede parçadaki fazlalığı temizlemek, ticarette ise kırılmış plastik satın almak. Tedarikçiyle yazışırken "kırma" veya "geri dönüşüm çapağı" demek yanlış anlaşılmayı önler.
Plastik çapak nasıl üretilir?
Plastik çapak, geri dönüşüm sürecinin ilk beş adımından geçer ve eritme aşamasına girmeden durur. Genel geri dönüşüm sürecinde sıra aşağıdaki gibidir; yıkanmış çapak beşinci adımın sonunda elde edilir, granül ise kalan adımlardan da geçer:
- Toplama ve atık kabulü: Atığın kaynağı, türü ve görünür kirliliği kabulde kontrol edilir.
- Türüne göre ayrıştırma: Farklı polimerler, renkler ve yabancı maddeler birbirinden ayrılır.
- Kırma ve öğütme: Parçalar kırma makinesinde elek deliğinin belirlediği boyuta indirilir.
- Yıkama: Kırılmış malzeme toz, toprak, etiket ve ürün kalıntılarından arındırılır.
- Kurutma: Yıkamadan kalan nem alınır.
- Ekstrüzyon ve eriyik filtrasyonu: Yalnız granül için; çapak eritilir ve süzülür.
- Granülasyon: Yalnız granül için; eriyik kesilerek taneye dönüştürülür.
- Parti kontrolü ve paketleme: Çapak da granül de partiler hâlinde paketlenir.
Sıra önemlidir: malzeme önce kırılır, sonra yıkanır. Kırılan parçaların yüzey alanı büyüdüğü için yıkama suyu kire daha kolay ulaşır ve etiket, conta gibi parçalar gövdeden ayrılır. Yıkanmamış çapakta dördüncü ve beşinci adım atlanır. Adımların ayrıntısını geri dönüşüm süreci sayfasında, adımların kaliteye etkisini ise regranül nasıl üretilir yazısında bulabilirsiniz.
Kırma makinesinin eleği çapağın üst boyutunu belirler: parça ancak elek deliğinden geçecek kadar küçüldüğünde makineden çıkar. Plastics Technology dergisinde 2025'te yayımlanan bir makalede (Paige O'Meara, Wittmann USA) elek deliğinin, kırılan parçanın en kalın cidarına yakın seçilmesi öneriliyor. Böylece malzeme gereğinden fazla dövülmez; toz ve ince parça oluşumu azalır.
Bıçak bakımı da aynı derecede önemlidir. Aynı dergide 2012'de yayımlanan bir yazıda (Timothy Womer) tozsuz çapak için keskin kırıcı bıçakları ve iyi bir toz toplama sistemi gerektiği vurgulanıyor. Körelmiş bıçak, plastiği kesmek yerine ezer ve dağılımı bozulmuş, tozlu bir çapak üretir.
Plastik çapak çeşitleri nelerdir?
Plastik çapak tek tip bir ürün değildir; alıcı açısından renk, kaynak, temizlik, boyut ve form olmak üzere beş eksende sınıflandırılır. Bu eksenler birlikte, çapağın hangi ürüne girebileceğini ve kullanılmadan önce ne kadar hazırlık gerektireceğini belirler. Polimer türü (PP, PE, ABS gibi) ayrıca bilinmesi gereken temel bilgidir ve aşağıda ayrı bir başlıkta ele alınır.
| Eksen | Seçenekler | Alıcı için anlamı |
|---|---|---|
| Renk | Tek renk (beyaz, siyah, mavi, lacivert…), açık miks, koyu miks, renkli miks | Nihai ürünün rengini sınırlar; koyu çapaktan açık renk elde edilemez |
| Kaynak | Fabrika çapağı (PIR), tüketici sonrası çapak (PCR) | Bileşim tutarlılığını, koku ve kirlilik riskini belirler |
| Temizlik | Yıkanmış, yıkanmamış | Toz, toprak, etiket ve kalıntı miktarını belirler |
| Boyut | İri, standart, ince; toz oranı | Besleme davranışını, erime düzenini ve siyah nokta riskini belirler |
| Form | Sert plastik kırması, film aglomerası | Hangi makineye ve hangi besleme düzenine uygun olduğunu belirler |
Renge göre: tek renk ve miks çapak
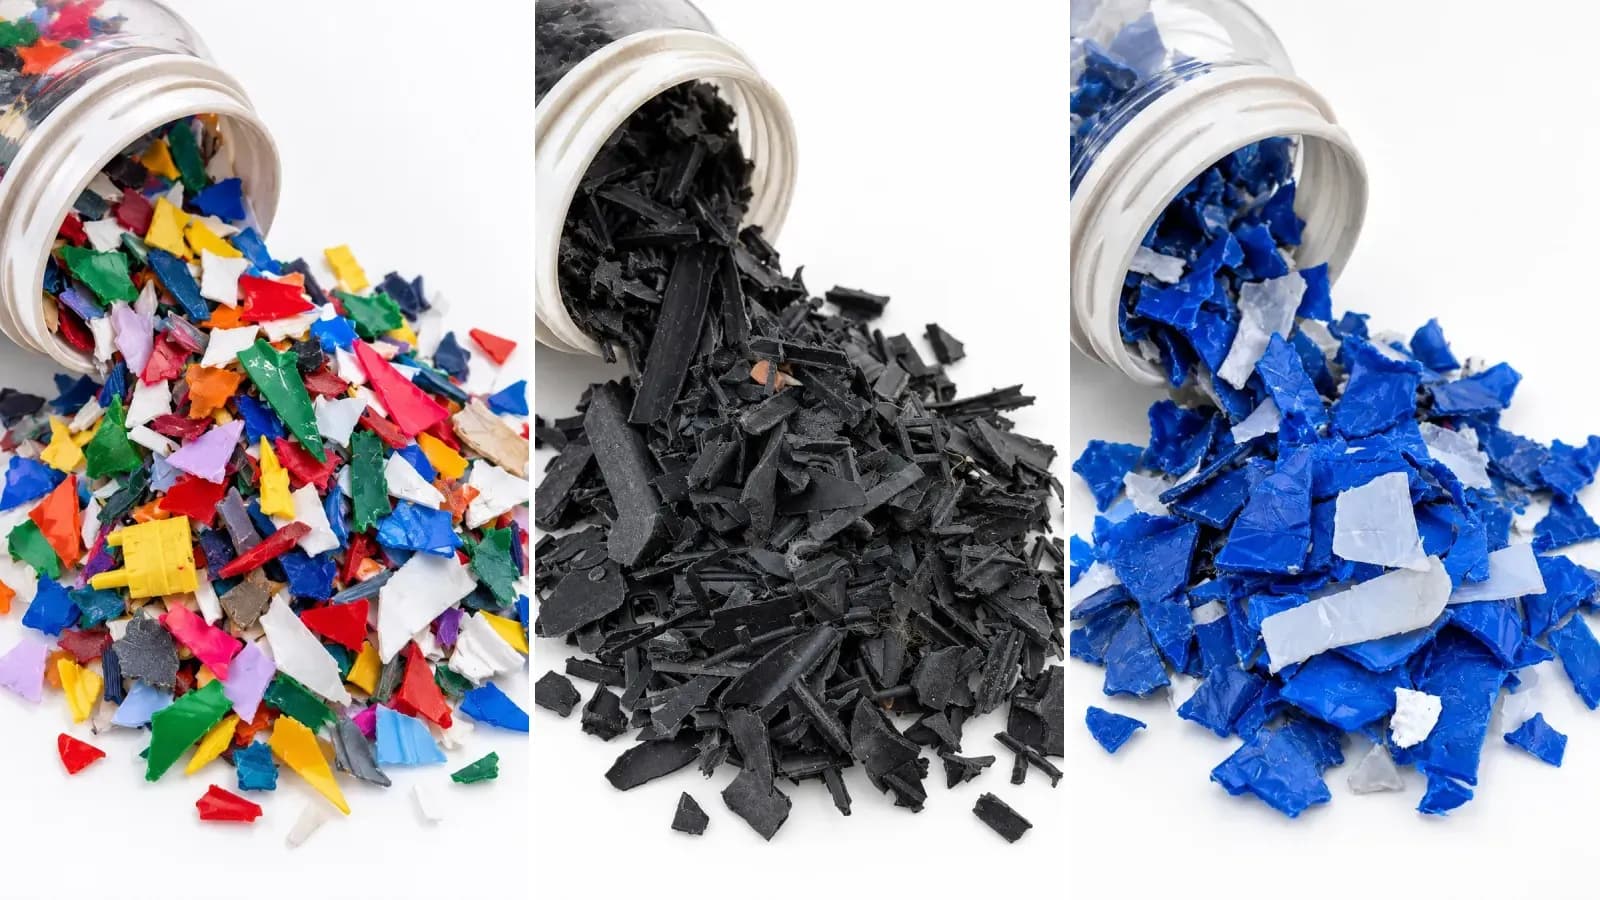
Tek renk çapak, aynı renkteki atıkların ayrı toplanıp kırılmasıyla elde edilir; beyaz, siyah, mavi ve lacivert çapak bu gruptadır. Miks çapak ise farklı renkteki parçaların karışımıdır ve ağır basan tona göre açık miks, koyu miks veya renkli miks diye adlandırılır. Tek renk çapak daha geniş ürün seçeneği sunar; miks çapak ise çoğunlukla koyu renkli veya siyah ürünlere yönlenir.
Kaynağa göre: fabrika çapağı (PIR) ve tüketici sonrası çapak (PCR)
Fabrika çapağı, üretim sırasında ortaya çıkan ve tüketiciye hiç ulaşmamış plastikten elde edilir: kalıp yollukları, hatalı parçalar, makine temizleme artıkları, ekstrüzyon kenar kesimleri. İngilizcede "post-industrial" (PIR) ya da "pre-consumer" denir. Tüketici sonrası çapak (PCR) ise kullanılıp atılmış ürünlerden gelir: kasa, kova, bidon, kapak, ev eşyası. Fabrika çapağı genellikle tek kaynaklı ve temizdir; tüketici sonrası çapak daha değişkendir ve ayrıştırma ile yıkama kalitesine daha çok bağımlıdır.
Temizliğe göre: yıkanmış ve yıkanmamış çapak
Yıkanmış çapak, kırma sonrasında yıkama ve kurutma adımlarından geçmiştir; toz, toprak, kağıt etiket ve ürün kalıntısı büyük ölçüde giderilmiştir. Yıkanmamış çapak kırıldığı hâliyle satılır ve çoğunlukla temiz kaynaklı fabrika çapağında tercih edilir.
Tüketici sonrası atıktan gelen yıkanmamış çapak, alıcının kendi yıkama imkânı yoksa ciddi risk taşır. Toprak ve kalıntı eriyik filtresini tıkayabilir, üründe nokta ve koku bırakabilir. Yıkanmış çapakta ise risk tersine döner: kurutma yetersizse parçaların arasında ve yüzeyinde su kalır.
Boyuta göre: iri, standart ve ince çapak
Çapak boyutu kırma makinesinin elek deliğiyle belirlenir ve alıcının makinesine uymalıdır. Womer'in Plastics Technology yazısında iyi uygulama olarak çapağın yaklaşık granül boyutunda olması öneriliyor ve 3/8 inç (yaklaşık 10 mm) elekle kırılan malzemenin bu boyuta ve yığın yoğunluğuna yaklaştığı belirtiliyor. Bu değer bir başlangıç noktasıdır; doğru ölçü polimere, cidar kalınlığına ve makineye göre değişir.
İri parçalar besleme hunisinde köprü kurabilir, yani birbirine kenetlenip akışı durdurabilir. O'Meara'nın yazısına göre bu risk özellikle besleme boğazında tehlikelidir. Çok ince parçalar ise granülden önce eriyerek başka sorunlara yol açar; bu konu aşağıda kalite ölçütleri arasında anlatılıyor.
Forma göre: sert plastik kırması ve film aglomerası
Çapak denince çoğunlukla sert plastik kırması anlaşılır: kasa, kova, boru, kapak ve kalıp artıkları. İnce film atıkları kırıldığında hafif ve yığılmaya elverişsiz pullar oluşturur. Plastics Technology'de 2010'da yayımlanan bir yazıda (Jim Frankland) film ve köpük gibi yığılmak yerine üst üste binen kırmaların çoğu zaman zorlamalı besleyici (crammer) olmadan beslenemediği belirtiliyor. Bu yüzden film atığı genellikle sıkıştırılarak aglomeraya dönüştürülür ya da doğrudan granüle edilir.
Renk, çapak seçimini nasıl etkiler?
Renk, çapak seçiminde ilk karar noktasıdır çünkü renk yalnız tek yönde değiştirilebilir: açık renkli çapak boyanarak koyulaştırılabilir, koyu çapak açılamaz. Bu yüzden beyaz ve açık tonlu çapak en geniş kullanım alanına sahiptir. Siyah ve koyu miks çapak ise ürünün zaten koyu olacağı işlerde mantıklı bir seçimdir.
Renk tutarlılığı da en az renk kadar önemlidir. Miks çapakta her partinin renk dağılımı, gelen atığın bileşimine göre değişebilir. Ürününüzde ton farkı kabul edilmiyorsa ya tek renk çapak seçin ya da miks çapağı masterbatch ile koyu bir tona sabitleyin. Masterbatch, plastiğe renk veya katkı vermek için kullanılan yoğun konsantre granüldür.
| Renk sınıfı | Uygun olduğu ürün renkleri | Dikkat edilecek nokta |
|---|---|---|
| Beyaz | Beyaz, açık ve pastel tonlar; istenen renge boyama | Baskı ve etiket kalıntısı tonu kirletebilir |
| Açık miks | Açık gri, pastel ve orta tonlar | Partiler arasında ton farkı görülebilir |
| Mavi | Mavi ve daha koyu tonlar | Açık renkli parçalar tonu açabilir |
| Lacivert | Lacivert, koyu mavi, siyah | Farklı renkte parçalar tonu kaydırabilir |
| Renkli miks | Koyu tonlar, siyah | Sonuç tonu önceden kestirmek zordur; deneme şarttır |
| Koyu miks | Koyu gri, koyu kahverengi tonlar, siyah | Açık renge dönüş yoktur |
| Siyah | Siyah | Polimer saflığını numuneyle doğrulamak daha önemlidir |
Siyah çapakta neden ek dikkat gerekir?
Siyah plastikler, geri dönüşüm tesislerinde yaygın kullanılan yakın kızılötesi (NIR) ayıklama cihazlarında tanınmakta zorlanır. NIR ayıklama, plastiği yansıttığı kızılötesi ışığa bakarak polimer türüne göre tanıyan optik ayırma yöntemidir. Plastics Engineering dergisinde Şubat 2026'da yayımlanan bir makaleye göre sorunun nedeni, siyah rengi veren karbon siyahının yakın kızılötesi ışığı yansıtmak yerine soğurmasıdır; sensör bu parçadan kullanılabilir bir sinyal alamaz.
Bu yüzden siyah atıkta polimer ayrımı başka yöntemlere kalır: elle ayıklama, yoğunluk farkıyla ayırma veya orta kızılötesi gibi daha yeni sensörler. Siyah çapak alırken polimer saflığını numune üzerinde doğrulamak, diğer renklere göre daha fazla önem taşır.
PIR ve PCR çapak arasındaki fark nedir?
PIR çapak üretim sürecinden, PCR çapak tüketicinin kullanıp attığı üründen gelir; pratikteki fark, çapağın ne kadar öngörülebilir olduğudur. Uluslararası ISO 14021 standardı çevre beyanlarında "tüketici öncesi" malzemeyi üretim sürecinde atık akışından ayrılan malzeme olarak tanımlar. "Tüketici sonrası" malzeme ise hanelerin ya da ticari, endüstriyel ve kurumsal tesislerin son kullanıcı olarak ürettiği ve artık amacına uygun kullanılamayan malzemedir.
| Özellik | Fabrika çapağı (PIR) | Tüketici sonrası çapak (PCR) |
|---|---|---|
| Kaynak | Yolluk, hatalı parça, kenar kesimi, makine temizleme artığı | Kullanılmış kasa, kova, bidon, kapak, ev eşyası |
| Polimer ve grade | Genellikle tek polimer, çoğu zaman tek grade | Aynı polimerin farklı grade'leri ve başka polimerler karışabilir |
| Kirlilik | Düşük; toz ve yağ bulunabilir | Toprak, etiket, ürün kalıntısı ve metal bulunabilir |
| Koku | Genellikle yok | Ambalajın içeriğine göre görülebilir |
| Isıl geçmiş | En az bir kez işlenmiş; fabrikada tekrar tekrar geri beslenmiş olabilir | Bir veya birden çok kez işlenmiş; kullanım ve güneş yaşlanması olabilir |
| Parti tutarlılığı | Kaynak değişmedikçe yüksek | Toplama kaynağına göre değişken |
| Yıkama ihtiyacı | Çoğu zaman gerekmez | Çoğu zaman gerekir |
Tablodaki "grade", aynı polimerin akışkanlık, darbe dayanımı gibi özellikleri farklı ticari sınıfıdır. Örneğin enjeksiyon için üretilmiş akışkan bir PP ile ekstrüzyon için üretilmiş daha az akışkan bir PP aynı polimer olsa da aynı davranmaz. Tüketici sonrası çapakta bu farklı grade'ler bir arada bulunabildiği için akışkanlık daha geniş bir aralıkta dağılır.
Geri dönüştürülmüş içerik beyanında hangi çapak sayılır?
ISO 14021'in tanımı önemli bir istisna içerir: bir süreçte oluşan ve aynı süreçte geri kazanılabilen yeniden işleme, çapak (regrind) veya hurda, tüketici öncesi geri dönüştürülmüş malzeme sayılmaz. Yani bir fabrikanın kendi kalıp artığını kırıp aynı makineye geri beslemesi, ürüne "geri dönüştürülmüş içerik" kazandırmaz. Başka bir üreticinin sürecinden çıkıp el değiştiren fabrika çapağı ise tüketici öncesi malzeme olarak değerlendirilebilir.
Ürününüzde geri dönüştürülmüş içerik oranı beyan edecekseniz çapağın kaynağını belgeleyin. Avrupa'da bu amaçla EN 15343 standardı kullanılır; standart, geri dönüştürülmüş plastiğin izlenebilirliği ve üründeki geri dönüştürülmüş içeriğin hesaplanması için gereken prosedürleri tanımlar. Müşteriniz böyle bir belge isteyebileceği için tedarikçinizden atığın türünü ve kaynağını yazılı olarak almanız iyi bir uygulamadır.
Plastik çapak nerelerde kullanılır?
Plastik çapak üç ana yerde kullanılır: granül üretiminde hammadde olarak, enjeksiyon ve ekstrüzyonda doğrudan ya da karışım hâlinde besleme malzemesi olarak ve kalıp atölyelerinin kendi fire döngüsünde. Hangi kullanımın uygun olduğunu çapağın temizliği, boyut dağılımı ve nihai ürünün hassasiyeti belirler.
Granül üretiminde hammadde olarak
Çapağın en yaygın yolu granül üretimidir. Çapak ekstrüderde eritilir, eriyik filtresinden geçirilerek yabancı maddelerden süzülür ve kesilerek granüle dönüştürülür. Bu aşamada renk, katkı ve akışkanlık da ayarlanabilir. Granül üreticisi için iyi çapak; filtreyi az tıkayan, nemi düşük ve polimeri saf çapaktır.
Enjeksiyonda doğrudan besleme
Temiz ve boyutu düzgün çapak, enjeksiyon makinesine granül veya bakir hammaddeyle karıştırılarak doğrudan beslenebilir. Bu kullanım daha çok kasa, kova, saksı ve benzeri kalın cidarlı, görünüş toleransı geniş ürünlerde düşünülür. Frankland'ın Plastics Technology yazısına göre işleme sorunları çoğu zaman çapak oranı %20–25'e ulaştığında başlar. Bu bir deneyim değeridir, kesin sınır değildir; malzemeye, çapağın kalitesine ve makineye göre değişir.
Karışım oranının sabit kalması, oranın kendisi kadar önemlidir. Elle yapılan karışımda çuvalın dibindeki toz ve ince parçalar son atışlara yığılabilir. Gravimetrik (ağırlığa göre dozajlayan) karıştırıcı kullanan işletmeler oranı daha kararlı tutar.
Doğrudan beslemenin en kontrollü hâli fabrika içi fire döngüsüdür. Birçok enjeksiyon ve şişirme atölyesi, kendi yolluk ve fire parçalarını makinenin yanındaki kırıcıda kırıp aynı ürüne geri besler; malzemenin kaynağı bilindiği için sürpriz azdır. Ancak her geri besleme malzemeye bir ısıl geçmiş daha ekler; bu konu aşağıda kalite ölçütleri arasında ele alınıyor.
Ekstrüzyonda boru, profil ve levha
Ekstrüzyonda besleme süreklidir; bu yüzden yığın yoğunluğundaki dalgalanma doğrudan çıkış debisine ve et kalınlığına yansır. Frankland'ın aynı dergide 2020'de yayımlanan bir başka yazısına göre çapak ile bakir malzeme arasındaki yığın yoğunluğu ve akış farkı genellikle çıktıyı düşürür ve kararlılığını bozar; besleme hacmi sabit olduğundan yığın yoğunluğundaki her düşüş çıktıyı azaltır. Bu nedenle ekstrüzyon hatları çoğunlukla granülle çalışır; çapak kullanılacaksa boyut dağılımı dar, tozu az ve nemi düşük olmalıdır.
Çapak hangi ürünlerde tercih edilmez?
Çapak; ince cidarlı, şeffaf, yüzey görünüşü kritik veya mekanik dayanımı belgelenmesi gereken parçalarda genellikle tercih edilmez. Bu tür işlerde boyutu ve özellikleri daha dar aralıkta olan granül ya da bakir hammadde kullanılır. Gıdayla temas eden ürünlerde geri dönüştürülmüş plastik kullanımı Türk Gıda Kodeksi kapsamında ayrı kurallara bağlıdır; böyle bir kullanım öngörüyorsanız güncel mevzuatı Tarım ve Orman Bakanlığı'ndan teyit edin. Hangi sektörün hangi hammaddeyle çalıştığına sektörler sayfasından bakabilirsiniz.
Plastik çapak kalitesini ne belirler?
Plastik çapak kalitesini yedi etken belirler: polimer saflığı, yabancı madde, toz ve ince parça oranı, boyut dağılımı ve yığın yoğunluğu, nem, ısıl geçmiş ve koku. Bunların hiçbiri tek başına çapağı iyi ya da kötü yapmaz; önemli olan, sizin ürününüzün hangisine hassas olduğudur. Aşağıdaki tablo her etkenin neden önemli olduğunu ve nasıl kontrol edileceğini özetler.
| Kalite ölçütü | Neden önemli | Nasıl kontrol edilir |
|---|---|---|
| Polimer saflığı | Uyumsuz polimerler ayrı fazlar oluşturur; ürün kırılganlaşır | Yüzdürme testi, akış ölçümü, deneme baskısı |
| Yabancı madde | Metal vida ve kalıba zarar verir; kağıt ve ahşap yanarak nokta bırakır | Görsel kontrol, mıknatıs, metal ayırıcı |
| Toz ve ince parça | Erken erir; siyah nokta, debi kaybı ve eriyik blokajı yapar | Elek kontrolü |
| Boyut dağılımı ve yığın yoğunluğu | Besleme kararlılığını ve plastikleştirme hızını belirler | Kap tartımı (ISO 60 / ISO 61), elek analizi |
| Nem | Kabarcık ve gümüş çizgi; bazı polimerlerde zincir kopması | Nem analizörü, kurutup tartma |
| Isıl geçmiş | Tekrar işlenen malzemenin akışkanlığı ve tokluğu değişir | Akış değerini granülle karşılaştırma |
| Koku | Ürünün kullanıldığı ortamda şikâyet nedeni olur | Numune ve deneme parçası üzerinde koku kontrolü |
Polimer saflığı ve karışık polimer
Polimer saflığı, çapağın tek bir polimer türünden oluşma derecesidir ve kalitenin temelidir. Farklı polimerlerin çoğu eriyikte birbirine karışmaz. Örneğin PP ile PE birlikte işlendiğinde ayrı fazlar oluşturur; polimer karışımları üzerine yapılan çalışmalarda (ör. Auburn Üniversitesi'nde hazırlanan bir doktora tezi) bu karışmazlığın PP/PE karışımlarının performansını sınırladığı belirtilir. Sonuç genellikle zayıf ara yüzey bağı, kırılganlık ve düşük darbe dayanımıdır.
Az miktarda başka polimer bazen tolere edilir, bazen edilmez; bu, ürünün türüne ve karışan polimere bağlıdır. PVC karışması özellikle risklidir: PVC, başka polimerlerin işlendiği yüksek sıcaklıklarda bozunarak hidrojen klorür açığa çıkarır ve bu gaz hem ürüne hem de metal yüzeylere zarar verebilir. Çapağın polimer türünü yazılı olarak sormak bu yüzden pazarlık konusu değildir.
Yabancı madde: metal, kağıt, etiket ve toprak
Yabancı madde, çapağa karışmış plastik dışı her şeydir: metal parçalar, kağıt ve plastik etiketler, kapak contaları, ahşap, taş ve toprak. Metal en pahalı sorundur; vida, kovan, meme ve kalıba zarar verebilir. Metal ayırıcı üreticisi Sesotec'in ürün broşüründe, regranül ve çapak kullanımı arttıkça metal kirliliği payının da arttığı, tıkanan meme, filtre ve sıcak yolluk sistemlerinin üretim kaybına yol açtığı belirtiliyor. Kağıt ve ahşap ise eriyik sıcaklığında yanarak üründe koyu noktalar bırakır.
Kontrol için numunenin bir bölümünü beyaz bir zemine yayıp görsel olarak inceleyin ve mıknatısla demir parçaları arayın. Sürekli çapak kullanan işletmelerde besleme hunisine mıknatıs ızgarası ve metal ayırıcı takmak yaygın bir önlemdir.
Toz ve ince parça
Toz ve ince parça (İngilizcede "fines"), çapağın granül boyutunun çok altında kalan bölümüdür ve kırma sırasında malzemenin gereğinden fazla dövülmesiyle oluşur. Womer'in Plastics Technology yazısına göre ince parçalar, granül ve normal çapaktan önce eridiği için üründe siyah noktalara, üretim hızında kayba ve eriyik blokajlarına yol açar.
Toz ayrıca taşıma sırasında çuvalın dibine çökme eğilimindedir. Bu yüzden aynı partinin üstü ile altı farklı davranabilir. Numune alırken yalnız üstten almamak bu nedenle önemlidir.
Boyut dağılımı ve yığın yoğunluğu
Yığın yoğunluğu, belirli bir hacmi dolduran gevşek malzemenin kütlesidir; çapakta parçalar arası boşluk fazla olduğu için granüle göre düşüktür. Frankland'ın yazısında pratik bir ölçüt verilir: aynı hacimdeki çapak, bakir granülün ağırlığının %70'inden azını tartıyorsa yüksek çapak oranlarında debiyi ve kararlılığı korumak zorlaşabilir. Aynı yazı, kavisli parçaların iyi yerleşmediğini ve birbirinin üzerinde kaydığını da not eder.
Yığın yoğunluğunun standart ölçümü için ISO 60 (huniden akabilen malzeme) ve ISO 61 (huniden akmayan malzeme) kullanılır. Boyut dağılımı ise elek analiziyle görülür: numune giderek incelen eleklerden geçirilir ve her elekte kalan miktar tartılır. O'Meara'nın yazısına göre ideal çapak homojendir; tozu, ince parçası ve aşırı uzun parçası azdır.
Nem
Nem, çapağın taşıdığı sudur ve iki kaynaktan gelir: yıkamadan kalan yüzey nemi ve bazı polimerlerin havadan çektiği nem. PET, PA (naylon) ve PC higroskopiktir, yani nemi yapısına alır. Bu polimerler işlenmeden önce kurutulmalıdır; aksi hâlde eriyikte su, polimer zincirlerini koparır (hidroliz) ve malzeme zayıflar. ABS de nem alır ve kurutma gerektirir.
PP ve PE nemi yapısına almaz, ancak yıkanmış çapaktaki yüzey nemi bile üründe kabarcık ve gümüş çizgi gibi kusurlara yol açabilir. Yıkanmış çapak alıyorsanız ambalajda yoğuşma olup olmadığına bakın ve şüpheli partide basit bir kurutup tartma kontrolü yapın.
Isıl geçmiş
Isıl geçmiş, malzemenin bugüne kadar kaç kez eritilip işlendiğidir ve her işlem polimer zincirlerini bir miktar etkiler. Polipropilen üzerine yapılan çeşitli çalışmalarda, örneğin TU Wien'de 2026'da PP ve geri dönüştürülmüş PP karışımları üzerine hazırlanan bir diploma tezinde, tekrarlanan ekstrüzyonun zincir kopmasına yol açtığı gösterilmiştir. Bunun sonucu eriyik akış hızının yükselmesi ve kopma uzamasının düşmesidir. Polietilende sonuç türe ve katkılara göre değişir; zincir kopması da çapraz bağlanma da görülebilir.
Pratikte bu şu anlama gelir: aynı fabrikada defalarca geri beslenmiş çapak ile bir kez işlenmiş çapağın akışkanlığı farklı olabilir. Çapağın akış değerini, kullandığınız granülün değeriyle karşılaştırmak bu farkı ortaya çıkarır.
Koku
Koku, çoğunlukla tüketici sonrası çapakta ve özellikle deterjan, yağ, kimyasal ya da gıda kalıntısı taşımış ambalajlardan gelen malzemede görülür. Yıkama kokuyu azaltır ama her zaman tamamen gidermez. Ürününüz ev içinde veya kullanıcıyla yakın temasta kullanılacaksa, deneme üretiminden çıkan parçayı kapalı bir poşette bir gün bekletip açtığınızda kokusunu kontrol etmek basit ve etkili bir ön elemedir.
Polimere göre çapakta hangi değer ölçülür?
Ölçülecek değer polimere göre değişir ve yanlış metrik, sektörde en çabuk fark edilen bilgi hatasıdır. Polyolefinlerde (PP ve PE) eriyik akış hızı, PET'te içsel viskozite ve nem, PVC'de K-değeri esas alınır. Eriyik akış hızı (MFI), belirli sıcaklık ve yük altında 10 dakikada standart bir kalıptan akan eriyiğin kütlesidir ve malzemenin ne kadar kolay aktığını gösterir. MVR ise aynı ölçümün kütle yerine hacimle ifade edilmiş hâlidir.
| Polimer | Ölçülen değer | Standart | Not |
|---|---|---|---|
| PP | MFI | ISO 1133 (230 °C / 2,16 kg) | Tekrar işlemde MFI yükselme eğilimindedir |
| PE | MFI | ISO 1133 (190 °C / 2,16 kg) | HDPE ve LDPE ayrı değerlendirilir |
| ABS, PS | MVR; Izod veya Charpy darbe dayanımı | ISO 1133; ISO 180 / ISO 179-1 | ABS nem alır, kurutma gerekir |
| PET | İçsel viskozite (IV) ve nem | ISO 1628-5; ISO 15512 | Higroskopik; kurutulmadan işlenmez |
| PVC | K-değeri ve ısıl kararlılık | ISO 1628-2; ISO 182 | Başka polimerlere karışması risklidir |
| PA6, PA66 | Viskozite sayısı (VN) ve cam elyaf oranı | ISO 307; ISO 3451-1 | Higroskopik; kurutma gerekir |
| PC | MVR | ISO 1133 (300 °C / 1,2 kg) | Higroskopik; kurutma gerekir |
Çapakta bu değerler granüle göre daha geniş bir aralıkta dağılabilir, çünkü eritilip karıştırılmamış bir malzemede her avuç biraz farklıdır. Bu yüzden tek bir ölçüm yerine partinin farklı yerlerinden alınmış birkaç numunenin ölçülmesi daha anlamlıdır. Polimer ailelerinin ayrıntısı plastik granül çeşitleri yazısında anlatılıyor.
Hangi atıktan hangi polimerin çapağı çıktığını bilmek, tedarikçinin beyanını sağlamanın ilk adımıdır. Aşağıdaki eşleştirmeler genel eğilimdir; aynı ürün tipi farklı üreticilerde farklı polimerden yapılabildiği için kesin tanımlamanın yerine geçmez:
- Kasa, kova, kapak ve birçok ev eşyası: çoğunlukla PP veya HDPE
- Deterjan ve kimyasal bidonları: çoğunlukla HDPE
- İçecek şişeleri: PET; kırılıp yıkandığında PET flake olarak anılır
- Elektrikli ev aletleri ve elektronik cihaz kasaları: sıklıkla ABS veya PS
- Pencere profili: çoğunlukla PVC; boru: PVC, PE veya PP
- Bazı otomotiv ve teknik parçalar: PA, PC ya da bunların karışımları
Aynı görünüşteki iki parça farklı polimerden olabileceği için bu liste yalnız bir ön tahmindir. Karışık kaynaklı çapakta yüzdürme testi ve akış ölçümü bu tahmini doğrulamanın en kısa yoludur.
Çapak teknik föyünde hangi bilgiler olmalı?
Bir çapak teknik föyü en az kaynak, renk, yoğunluk, yığın yoğunluğu, eriyik akış hızı, kül oranı, parça boyutu ve dağılımı, nem ve görünür yabancı madde bilgisini içermelidir. Avrupa plastik geri dönüşümcülerinin birliği Plastics Recyclers Europe'un HDPE flake için yayımladığı karakterizasyon şablonu bu alanları ve test yöntemlerini listeler. Şablon HDPE için hazırlanmıştır; başlıklar diğer polimerlerin çapağına uyarlanabilir, yalnız akış ölçümünün polimere uygun yöntemle yapılması gerekir.
| Bilgi | Birim | Şablondaki yöntem |
|---|---|---|
| Kaynak (tüketici öncesi / tüketici sonrası) | — | Beyan |
| Renk (şeffaf, yarı saydam, açık, koyu) | — | Beyan |
| Yoğunluk | g/cm³ | EN ISO 1183-1 |
| Yığın yoğunluğu | g/cm³ veya kg/m³ | ISO 60 |
| Eriyik akış hızı | g/10 dk | EN ISO 1133-1 |
| Kül oranı | Ağırlıkça % | EN ISO 3451-1 |
| Ortalama parça boyutu | mm | EN 15345 atıflı |
| Boyut dağılımı (en küçük – en büyük) | mm | EN 15345 atıflı |
| Nem | Ağırlıkça % | Nem analizörü veya TGA (EN ISO 11358-1) |
| Yabancı madde | — | Görsel kontrol |
| Görünüş | — | Görsel kontrol |
| Ambalaj ve yük bilgisi | — | Beyan |
Kül oranı, malzeme yakıldıktan sonra kalan inorganik kısmı gösterir; talk, kalsiyum karbonat, cam elyaf gibi dolguların ve toprak kirliliğinin göstergesidir. Yüksek kül oranı çapağın yoğunluğunu da artırır. Mineral dolgulu bir polyolefin parçası bu yüzden suda batabilir; aşağıdaki yüzdürme testini yorumlarken bunu akılda tutun.
Her tedarikçi bu bilgilerin tamamını veremeyebilir; özellikle küçük partilerde çoğu zaman görsel kontrol ve numune üzerinden çalışılır. Bu durumda eksik kalan değerleri kendi deneme üretiminizle tamamlamanız gerekir. Kızmazlar Plastik'in polimer laboratuvar testleri hizmeti hakkında bilgi kalite ve belgeler sayfasında yer alıyor.
Fabrikada yapılabilecek basit çapak testleri nelerdir?
Laboratuvar olmadan da çapak hakkında hızlı bir ön fikir edinmek mümkündür. Aşağıdaki testler kesin sonuç vermez, ama kötü bir partiyi erkenden eler ve tedarikçiyle konuşurken somut veri sağlar.
- Yüzdürme testi: Bir avuç çapağı musluk suyuyla dolu şeffaf bir kaba atıp karıştırın. Yoğunluğu sudan düşük olan PP ve PE yüzer; PET, PS, ABS ve PA gibi daha yoğun polimerler batar. PP veya PE olarak alınan çapakta batan parça oranı yüksekse karışıklık vardır.
- Kap tartımı: Aynı litre kabını bir kez çapakla, bir kez kullandığınız granülle silme doldurup tartın. Oran, çapağın besleme davranışı hakkında fikir verir.
- Elek kontrolü: Tartılmış numuneyi ince bir elekten geçirin; elekten geçen toz ve ince parçayı tartıp oranını hesaplayın.
- Görsel tarama: Numuneyi beyaz bir zemine yayın; metal, kağıt, etiket, ahşap, toprak ve farklı renkteki parçaları ayırın.
- Mıknatıs kontrolü: Numune içinde mıknatıs gezdirerek demir esaslı metal arayın.
- Kurutup tartma: Tartılmış numuneyi kurutucu veya etüvde kurutup yeniden tartın; aradaki fark nem hakkında fikir verir.
- Deneme üretimi: Çapağı üretimde kullanacağınız oranda karıştırıp kısa bir deneme yapın; yüzey, renk, ölçü ve koku kontrolü yapın.
Yüzdürme yöntemi bilimsel literatürde de ayrıştırma tekniği olarak kullanılır. Valencia Politeknik Üniversitesi araştırmacılarının 2021'de Environmental Science and Pollution Research dergisinde yayımladığı pilot çalışmada musluk suyunda PP ve HDPE yüzmüş; PS, ABS, PA ve PC batmıştır. Aynı çalışma, tüketici sonrası karışık atıkta ayrımın kusursuz olmadığını da göstermiştir. Bu yüzden yüzdürme testi bir eleme aracıdır, polimer tanımlaması değildir.
Plastik çapak alırken kontrol listesi
Plastik çapak alırken üç aşamada kontrol yapın: numune, sipariş ve teslimat kabulü. Aşağıdaki liste, satın alma ve üretim ekiplerinin birlikte kullanabileceği bir sıralamadır. Granül alıyorsanız aynı mantığın granüle uyarlanmış hâli geri dönüşüm granül seçimi rehberinde yer alıyor.
Numune aşamasında
- Çapağın polimer türünü ve biliniyorsa kaynağını (fabrika çapağı veya tüketici sonrası) yazılı olarak isteyin.
- Renk sınıfını ve partiler arasında kabul edeceğiniz ton aralığını netleştirin.
- Çapağın yıkanmış mı yıkanmamış mı olduğunu sorun.
- Parça boyutu ve toz oranı hakkında bilgi isteyin; mümkünse kırmada kullanılan elek ölçüsünü öğrenin.
- Numuneyi yukarıdaki basit testlerden geçirin ve deneme üretimi yapın.
- Numunenin bir kısmını etiketleyip saklayın; sonraki teslimatları bununla karşılaştıracaksınız.
Sipariş aşamasında
- Kabul kriterlerinizi (renk, yabancı madde, nem, boyut, toz) siparişe yazın.
- Ambalaj türünü (big bag, çuval) ve etiket bilgisini (renk sınıfı, parti, tarih) belirleyin.
- Farklı partilerin aynı ambalajda karıştırılmamasını konuşun.
- Atığın mevzuata uygun el değiştirmesi için gereken belgeleri sorun.
- Uyumsuz bir parti çıkarsa izlenecek yolu baştan konuşun.
Teslimat kabulünde
- Her partiden üst, orta ve alt kısımdan numune alın; toz dibe çöker.
- Numuneyi saklanan referans numuneyle renk ve görünüş açısından karşılaştırın.
- Yüzdürme, kap tartımı ve mıknatıs kontrolünü tekrarlayın.
- Islak veya iç yüzeyinde yoğuşma olan ambalajları ayırın.
- Sorunlu partiyi üretime almadan önce tedarikçiye fotoğraflı bildirin.
Çapakla çalışmaya geçerken üretimde neler değişir?
Granülden çapağa ya da çapak-granül karışımına geçmek yalnız bir hammadde değişikliği değildir; besleme, kurutma ve proses ayarlarının yeniden doğrulanmasını gerektirir. Çapağın yığın yoğunluğu ve parça şekli farklı olduğu için aynı makine ayarı aynı sonucu vermeyebilir. Geçişi düşük bir oranla başlatıp adım adım artırmak, sorunun kaynağını görmeyi kolaylaştırır.
- Dozaj: Çapak ve granül oranını ağırlıkla ölçün; hacimle yapılan karışım, yığın yoğunluğu farkı nedeniyle oranı kaydırır.
- Besleme: Huni ve besleme boğazında köprü kurma olup olmadığını izleyin; iri ve kavisli parçalar akışı kesebilir.
- Kurutma: Higroskopik polimerlerin çapağını granülle aynı kurutma koşullarında doğrulayın; yıkanmış çapakta yüzey nemine bakın.
- Filtreleme: Ekstrüzyonda elek paketinin önündeki basınç artışını izleyin; hızlı artış, yabancı maddenin ya da erimemiş parçanın işaretidir.
- Sıcaklık: Toz ve ince parça granülden önce erir; siyah nokta görülürse önce toz oranını, sonra sıcaklık ayarlarını kontrol edin.
- Kayıt: Her denemede çapak partisini, oranı ve sonucu not edin; sorun çıktığında bu kayıt kaynağı gösterir.
Bu adımlar her işletmede aynı ağırlıkta değildir. Kalın cidarlı kasa üreten bir atölyede dozaj ve besleme öne çıkarken, boru veya levha üreten bir hatta filtreleme ve nem daha kritik olur. Hangi adımın sizin için önemli olduğunu ilk deneme üretimi gösterir.
Plastik çapak fiyatını hangi etkenler belirler?
Plastik çapak fiyatını en çok renk sınıfı, polimer türü, kaynak, temizlik ve parti tutarlılığı belirler. Fiyat piyasaya, bakir hammaddenin seyrine ve döneme göre değiştiği için bu rehberde rakam verilmez; güncel bilgi için tedarikçiden teklif alınması gerekir. Etkenleri bilmek ise iki teklifi doğru karşılaştırmanızı sağlar.
- Renk: Tek renk ve özellikle açık renkli çapak, ayrıştırma emeği gerektirdiği ve daha geniş kullanım alanı sunduğu için miks çapaktan farklı değerlendirilir.
- Polimer türü: Her polimerin kendi piyasası vardır; çapak fiyatı, ilgili bakir hammaddenin fiyat hareketlerinden etkilenir.
- Kaynak: Tek kaynaklı, öngörülebilir fabrika çapağı ile değişken tüketici sonrası çapak aynı şekilde fiyatlanmaz.
- Temizlik: Yıkama ve kurutma, enerji, su ve işçilik demektir; yıkanmış çapak bu maliyeti taşır.
- Parti tutarlılığı ve miktar: Düzenli ve aynı özellikte tedarik, tek seferlik alımdan farklı koşullarla konuşulur.
- Lojistik: Çapağın yığın yoğunluğu granülden düşük olduğu için aynı araç hacmine daha az kilogram sığar; bu, taşıma maliyetini kilogram başına artırabilir.
Teklifleri karşılaştırırken yalnız kilogram fiyatına bakmayın. Toz, yabancı madde ve nem nedeniyle kaybedilen malzeme ile fire veren parçalar, düşük görünen bir teklifi pahalı hâle getirebilir. Karşılaştırmayı parça başı maliyet üzerinden yapmak için çapak ile granül arasındaki karar yazısına bakabilirsiniz.
Çapak yerine ne zaman granül tercih edilir?
Ürününüz ince cidarlı, renk ve ölçü hassasiyeti yüksek ya da ekstrüzyonla üretilen bir ürünse granül genellikle daha güvenli seçimdir. Granül, eritme ve süzme adımından geçtiği için daha homojendir; boyutu düzenlidir, beslemesi öngörülebilirdir ve yabancı maddesi filtrede tutulmuştur. Çapak ise kalın cidarlı, görünüş toleransı geniş ürünlerde ve kendi kurutma, karıştırma ve besleme altyapısı olan işletmelerde anlamlıdır.
- Besleme sisteminiz düzensiz parçaya uygun değilse granül seçin.
- Ürününüzde siyah nokta, kabarcık veya ton farkı kabul edilmiyorsa granül seçin.
- Kendi kırma, yıkama veya granülasyon imkânınız varsa çapak size esneklik sağlar.
- Kalın cidarlı ve koyu renkli ürünlerde çapak, granülle karıştırılarak değerlendirilebilir.
Kızmazlar Plastik'te granül de renklerine göre sunulur; seçenekler granül ürünleri sayfasında listelenir.
Çapak alım satımında hangi atık kodları geçer?
Plastik çapak, kaynağına göre Atık Yönetimi Yönetmeliği'nin atık listesindeki farklı kodlarla işlem görebilir ve doğru kodu atığın oluştuğu süreç belirler. Yönetmelik 2 Nisan 2015 tarihli ve 29314 sayılı Resmî Gazete'de yayımlanmış, atık listesi (Ek-4) 23 Mart 2017 tarihli ve 30016 sayılı Resmî Gazete'deki değişiklikle güncellenmiştir. Aşağıdaki kodlar mevzuat.gov.tr'deki güncel metinden Ekim 2026'da kontrol edilmiştir.
| Atık kodu | Yönetmelikteki adı | Bağlı olduğu bölüm |
|---|---|---|
| 12 01 05 | Plastik yongalar ve çapaklar | Metallerin ve plastiklerin fiziki ve mekanik yüzey işlemlerinden ve biçimlendirilmesinden kaynaklanan atıklar |
| 07 02 13 | Atık plastik | Plastiklerin, sentetik kauçuk ve yapay elyafların imalat, formülasyon, tedarik ve kullanımından kaynaklanan atıklar |
| 15 01 02 | Plastik ambalaj | Ambalaj (belediyenin ayrı toplanmış ambalaj atıkları dahil) |
| 19 12 04 | Plastik ve lastik | Atıkların mekanik arıtımından (ayrıştırma, ezme, sıkıştırma gibi) kaynaklanan atıklar |
| 20 01 39 | Plastikler | Ayrı toplanan fraksiyonlar (15 01 hariç) |
| 02 01 04 | Atık plastikler (ambalajlar hariç) | Tarım, bahçıvanlık, su ürünleri üretimi, ormancılık, avcılık ve balıkçılıktan kaynaklanan atıklar |
Yönetmeliğin 9. maddesine göre atık üreticisi, atıklarını izin veya çevre lisansı almış atık işleme tesislerine göndermekle ve her yıl Mart sonuna kadar atık beyan formunu Bakanlığın çevrimiçi uygulamasıyla doldurmakla yükümlüdür. 19. madde ise belirli koşulları sağlayan üretim artıklarının, Bakanlıktan uygunluk alınması hâlinde atık değil yan ürün sayılabileceğini düzenler.
Hangi kodun ve statünün sizin için geçerli olduğunu il müdürlüğüyle veya çevre danışmanınızla teyit edin; mevzuat sık değiştiği için bu tablo hukuki görüş yerine geçmez. Alıcı açısından pratik sonuç şudur: çapağın kaynağı ve el değiştirme belgeleri net olan tedarik, hem mevzuat riskini hem de izlenebilirlik sorununu azaltır. Atığını satmak isteyen işletmeler için hazırlık adımları atık plastik nereye satılır rehberinde anlatılıyor.
Plastik çapak nasıl depolanır ve taşınır?
Plastik çapak kapalı, kuru ve güneş görmeyen bir alanda, parti ve renk etiketiyle, zemine doğrudan temas etmeden depolanmalıdır. Açıkta bekleyen çapak yağmur ve yoğuşmayla nem alır; toz, yaprak ve toprakla kirlenir. Güneş ışığı da uzun sürede bazı polimerlerin yaşlanmasını hızlandırır; özellikle UV katkısı içermeyen malzemede renk ve dayanım kaybı görülebilir.
- Big bag veya çuvalları palet üzerinde tutun.
- Farklı renk ve partileri ayrı alanlarda saklayın; yarım kalan ambalajları kapatın.
- Etikette renk sınıfı, parti numarası ve kabul tarihi bulunsun.
- İlk gelen ilk kullanılır sırasını izleyin.
- Higroskopik polimerlerin çapağını kapalı ambalajda tutun; açılmış ambalajı kurutmadan kullanmayın.
- Taşımada ambalajın yırtılmamasına ve farklı partilerin araçta karışmamasına dikkat edin.
Çapak big bag'lerini üst üste istiflerken alttaki torbanın sıkışıp yırtılmasına ve yük dengesine dikkat edin. Uzun süre bekleyecek çapakta parti etiketinin nem ve güneşle silinmemesi için dayanıklı etiket kullanmak, sonradan izlenebilirliği korur.
Plastik çapakta en sık yapılan hatalar nelerdir?
En sık hata, çapağı yalnızca renge ve görünüşe bakarak almaktır. Aşağıdaki hatalar, çapak kullanmaya yeni başlayan işletmelerde sık görülür ve çoğu basit bir numune süreciyle önlenebilir:
- Polimer türünü sormamak: Aynı renk ve görünüşteki iki çapak farklı polimerlerden olabilir.
- Tek numuneyle karar vermek: Teslimatı saklanan numuneyle karşılaştırmamak, parti farkını fark etmeyi geciktirir.
- Koyu çapaktan açık ürün beklemek: Renk yalnız koyuya doğru değiştirilebilir.
- Tozu göz ardı etmek: Siyah nokta ve besleme tıkanmasının sebebi çoğu zaman ince parçadır.
- Yıkanmış çapağı kontrolsüz kullanmak: Kurutması yetersiz çapak, PP ve PE'de bile yüzey kusuru yapar.
- Higroskopik çapağı kurutmadan işlemek: PET, PA ve PC çapağı kurutulmadan işlenirse malzeme zayıflar.
- Çapak oranını denemeden yükseltmek: Oran arttıkça besleme ve erime davranışı değişir.
- Partileri karıştırmak: Sorun çıktığında kaynağı izlemek imkânsız hâle gelir.
- Kendi fabrika çapağını geri dönüştürülmüş içerik saymak: ISO 14021'e göre aynı süreçte geri kazanılan çapak bu kapsama girmez.
Kızmazlar Plastik'te hangi renklerde çapak var?
Kızmazlar Plastik'te çapak, renk sınıflarına göre yedi ürün olarak sunulur ve tümü çapak ürünleri sayfasında listelenir. Ürün adları renk sınıfını anlatır; her ürünün güncel bilgisi kendi sayfasındadır:
- Beyaz çapak: beyaz ağırlıklı kırma
- Açık miks çapak: açık tonların ağır bastığı karışık kırma
- Mavi çapak: mavi ağırlıklı kırma
- Lacivert çapak: lacivert ağırlıklı kırma
- Renkli miks çapak: canlı renklerden oluşan karışık kırma
- Koyu miks çapak: koyu tonların ağır bastığı karışık kırma
- Siyah çapak: tek renk siyah kırma
Kayseri'de, Erciyes Geri Dönüşümcüler Sitesi'nde bulunan firma çapağın yanında granül de üretir; ayrıca atık plastik ve çapak satın alır. Tek seferlik ihtiyaçlar için spot, dönemsel alımlar için kontrat satış seçenekleri bulunur. Renk sınıfını seçerken yukarıdaki renk tablosunu ve numune adımlarını kullanabilirsiniz.
Doğru plastik çapak nasıl seçilir?
Doğru plastik çapak; rengi ürününüze uyan, polimeri ve kaynağı bilinen, tozu ve yabancı maddesi düşük, nemi kontrol edilmiş ve numunesi deneme üretiminde onaylanmış çapaktır. Bu beş koşulu sağlayan bir tedarik, çapağın hammadde avantajını kalite kaybına çevirmeden kullanmanızı sağlar.
Seçimi bir kez yapıp bırakmayın: ilk partiden saklanan referans numune, sonraki her teslimatın ölçütüdür. Renk, toz ve nemde gördüğünüz küçük sapmaları erken bildirmek, tedarikçiyle birlikte düzeltilebilecek bir sorunu üretim kaybına dönüşmeden yakalamanızı sağlar.
Ürününüze uygun renk sınıfını ve numune sürecini konuşmak için Kızmazlar Plastik ile iletişime geçin ya da WhatsApp'tan 0545 352 99 98 numarasına yazın.
Sık sorulan sorular
Plastik çapak, atık plastiğin kırılmasıyla elde edilen ve eritilmemiş düzensiz parçalardan oluşur. Granül ise çapağın ekstrüderde eritilip süzülmesi ve kesilmesiyle üretilir; boyutu düzenli, yapısı daha homojendir. Çapak daha çok kalın cidarlı ürünlerde ve granülle karıştırılarak kullanılır; hassas ürünlerde granül tercih edilir.
Temiz, tozu az ve boyutu düzgün çapak enjeksiyon makinesine doğrudan beslenebilir; genellikle granül veya bakir hammaddeyle karıştırılarak kullanılır. Plastics Technology dergisinde yayımlanan bir değerlendirmeye göre işleme sorunları çoğu zaman çapak oranı %20–25'e ulaştığında başlar. Uygun oran, malzemeye ve makineye göre deneme üretimiyle belirlenir.
Yıkanmamış çapak çoğunlukla temiz kaynaklı fabrika çapağında tercih edilir; yolluk, hatalı parça ve kenar kesimi gibi tüketiciye ulaşmamış malzemede kir ve kalıntı azdır. Tüketici sonrası atıktan gelen çapakta ise yıkama genellikle gerekli görülür, çünkü toprak, etiket ve ürün kalıntısı filtreyi tıkayıp üründe nokta ve koku bırakabilir.
Miks renk çapaktan çoğunlukla koyu renkli veya siyah ürünler üretilir. Renk yalnız koyuya doğru değiştirilebildiği için miks çapaktan açık renk elde edilemez. Partiler arasında ton farkı görülebildiğinden, tonu sabitlemek için masterbatch kullanılması ve yeni partide deneme üretimi yapılması önerilir.
PIR (fabrika çapağı), üretim sırasında ortaya çıkan ve tüketiciye ulaşmamış plastikten elde edilir; genellikle tek polimerli, temiz ve tutarlıdır. PCR (tüketici sonrası çapak) ise kullanılıp atılmış ürünlerden gelir; kirlilik, koku ve grade karışıklığı riski daha yüksektir ve çoğunlukla yıkama gerektirir.
Nem, işleme sırasında üründe kabarcık ve gümüş çizgi gibi kusurlara yol açar. PET, PA ve PC gibi higroskopik polimerlerde nem ayrıca eriyikte zincir kopmasına neden olarak malzemeyi zayıflatır; bu polimerlerin çapağı işlenmeden önce kurutulur. Yıkanmış PP ve PE çapağında da yüzey nemi kontrol edilir.
Çapak numunesi önce görsel tarama, mıknatıs kontrolü ve yüzdürme testiyle elenir; ardından kap tartımıyla yığın yoğunluğu, elekle toz oranı, kurutup tartmayla nem hakkında fikir edinilir. Son karar, çapağın üretimde kullanılacak oranda karıştırıldığı bir deneme üretimiyle verilir. Numunenin bir kısmı sonraki teslimatlarla karşılaştırmak için saklanır.
Kod, atığın oluştuğu sürece göre belirlenir. Atık Yönetimi Yönetmeliği'nin Ek-4 listesinde 12 01 05 kodu 'Plastik yongalar ve çapaklar', 07 02 13 'Atık plastik', 15 01 02 'Plastik ambalaj', 19 12 04 'Plastik ve lastik' olarak yer alır. Geçerli kod ve statü için il müdürlüğünden veya çevre danışmanından teyit alınması önerilir.
Toz ve ince parçalar, granül ve normal çapaktan önce erir. Plastics Technology dergisinde yayımlanan bir değerlendirmeye göre bu durum üründe siyah noktalara, üretim hızında kayba ve eriyik blokajlarına yol açar. Toz ayrıca çuvalın dibine çöktüğü için partinin farklı bölümleri farklı davranabilir; bu nedenle numune üst, orta ve alt kısımdan alınır.
Kızmazlar Plastik'in kataloğunda çapak yedi renk sınıfında yer alır: beyaz, açık miks, mavi, lacivert, renkli miks, koyu miks ve siyah. Her renk sınıfının ayrı bir ürün sayfası bulunur ve güncel bilgiler bu sayfalarda yayımlanır. Numune ve renk seçimi için iletişim sayfası veya 0545 352 99 98 numaralı WhatsApp hattı kullanılabilir.
Fabrikada oluşan plastik çapak, fire ve hatalı parçalar geri dönüşüm firmalarına satılabilir; Kızmazlar Plastik tarafından da atık plastik ve çapak alımı yapılır. Atığın polimer türüne ve rengine göre ayrıştırılması değerini artırır. El değiştirmenin Atık Yönetimi Yönetmeliği'ne uygun belgelerle ve izinli ya da lisanslı tesislerle yapılması gerekir.
Diğer yazılar
Tüm yazılar Üretim Süreci
Regranül Nedir, Nasıl Üretilir? Atıktan Granüle 8 Adım ve Kaliteye Etkisi
Regranül nedir, atık plastik hangi 8 adımda granüle dönüşür ve hangi adım hangi kusuru önler? Nem, siyah nokta, jel ve kırılganlığın kaynağı; bakir granül farkı, harmanlama mantığı ve gıda teması sınırı.
27 dk okuma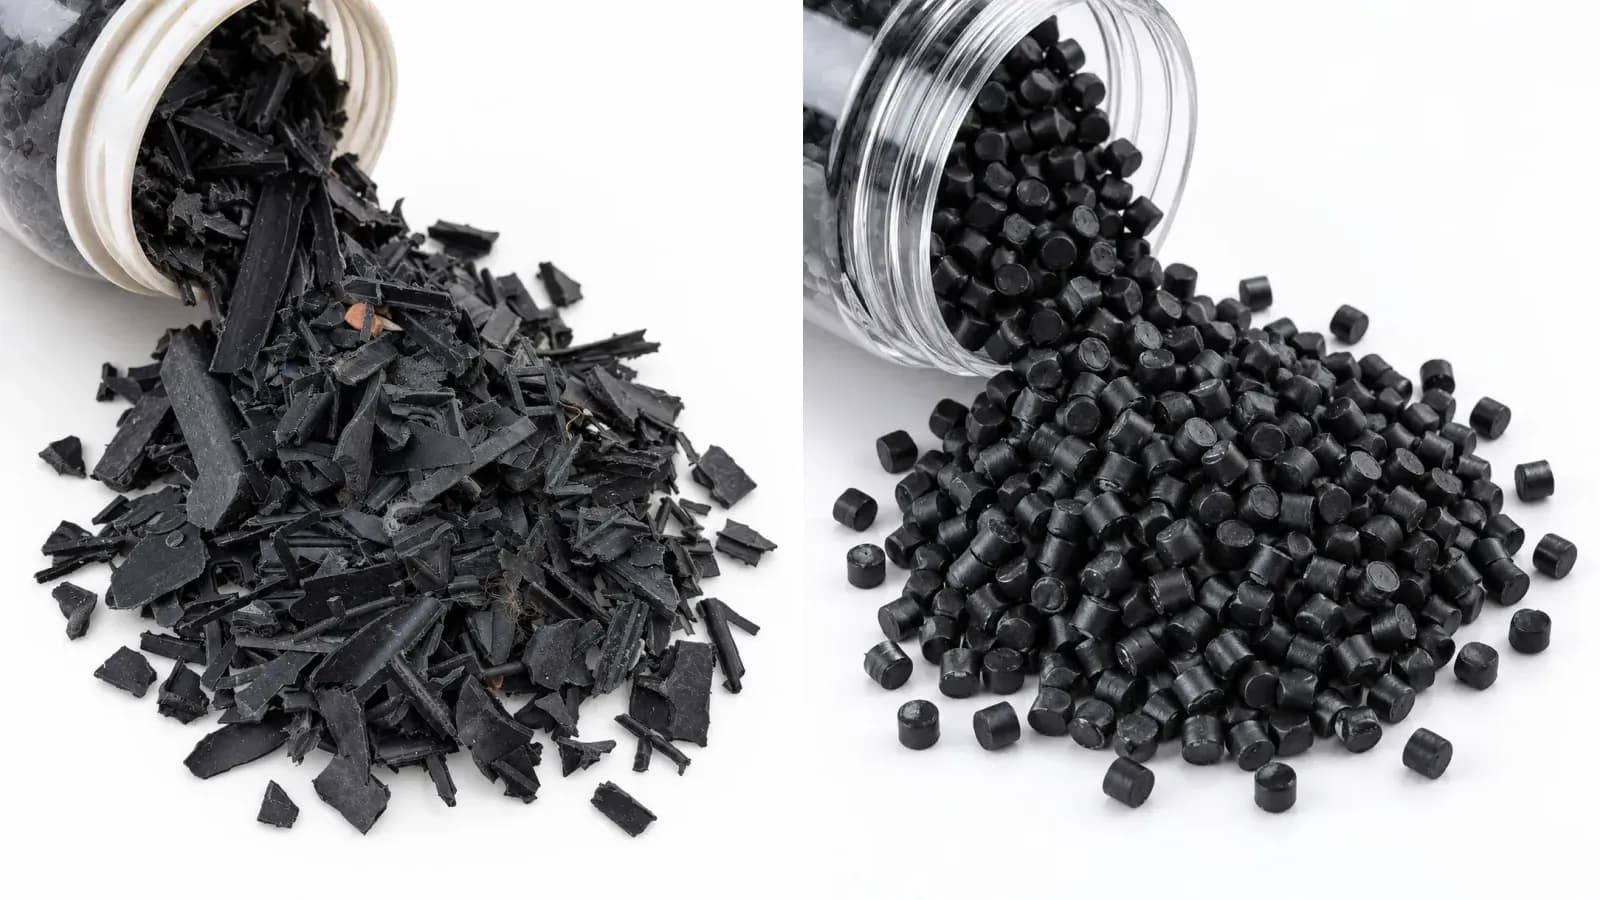 Satın Alma Rehberi
Çapak mı Granül mü Almalı? Parça Başı Maliyet, Proses ve Kalite Karşılaştırması
Çapak (kırma) ile granül (regranül) arasında karar verirken kilogram fiyatı değil, sağlam parça başına toplam maliyet belirleyicidir. Yığın yoğunluğu, köprüleme, nem, eriyik filtrasyonu, renk, proses uyumu, bakirle harmanlama oranı ve karar tablosu.
30 dk okuma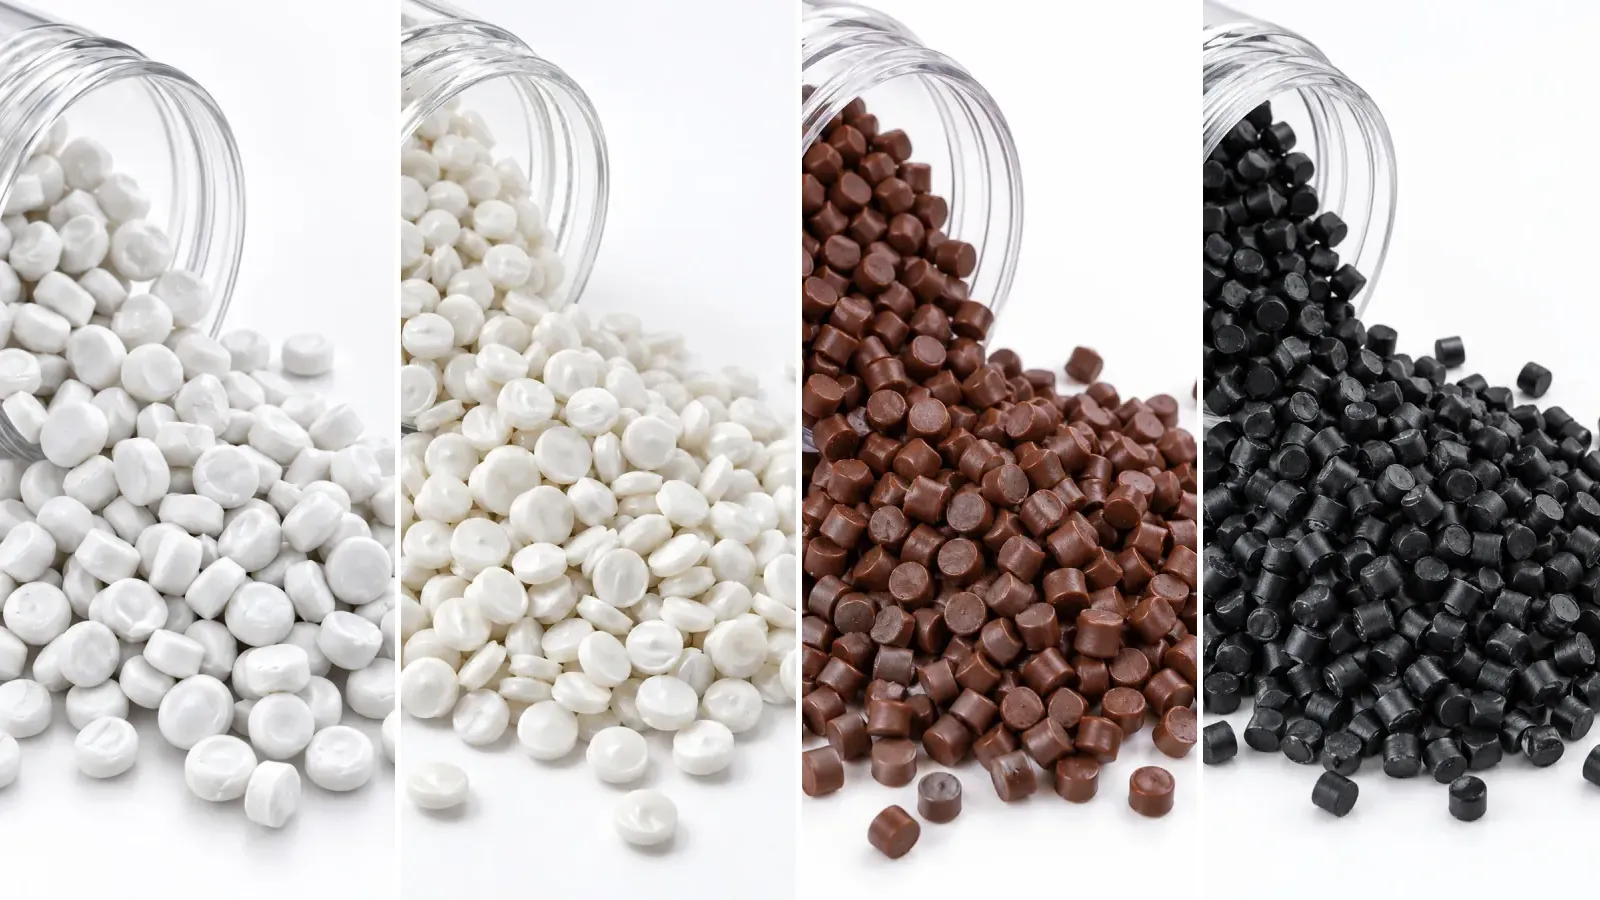 Teknik Rehber
Plastik Granül Çeşitleri: PP, PE, ABS, PS ve Diğerleri Nerede Kullanılır?
PP, PE, PS, ABS, PET, PVC, PA ve PC granül nerede kullanılır, hangi ölçütle tanımlanır, hangisi kurutma ister? Bakir granül, regranül, kompaund ve masterbatch farkı ile bir granülün türünü anlamanın yolları tablolarla.
28 dk okuma